超声波塑料焊接机:从换能器到焊头的全链路技术解析与产线适配策略
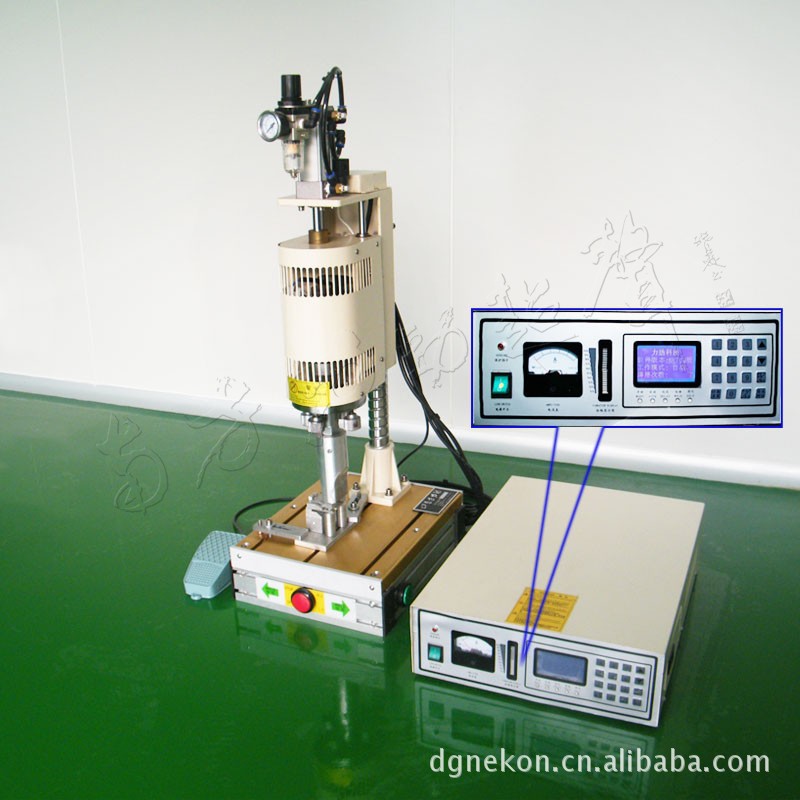
在汽车内饰件、医疗器械、3C电子和包装耗材等制造领域,超声波塑料焊接机正逐步替代胶粘、热板焊和螺钉紧固等传统连接工艺。据中国塑料机械工业协会2024年统计,国内超声波塑料焊接设备市场规模已突破42亿元,年复合增长率维持在8.6%左右。然而,许多企业在选型时仍停留在"看功率、比价格"的粗放阶段,忽视了从超声波发生器到换能器、再到焊头与工装夹具的系统匹配逻辑。本文结合产线实测数据,梳理超声波塑料焊接机的关键技术链路与选型要点。
一、焊接质量的上游决定因素:超声波发生器与换能器匹配
超声波塑料焊接机的核心能量链路是:发生器将50/60Hz市电转换为20kHz、30kHz或40kHz高频电信号,换能器通过压电陶瓷片将电信号转为机械振动,再经变幅杆放大后传递至焊头。张家港及长三角地区多家汽车零部件供应商的实测数据显示,当发生器频率追踪带宽不足±200Hz时,换能器温升会额外增加12~18℃,导致谐振点漂移,焊接强度离散度从±5%扩大到±15%以上。
因此,选型时应优先确认发生器的自动频率追踪范围与换能器阻抗特性是否匹配。声达超声科技在工业超声波清洗设备与焊接设备领域积累的换能器阻抗匹配经验表明,采用PZT-8压电陶瓷材料的换能器在20kHz工况下,阻抗一致性控制在±10%以内时,整机焊接良率可稳定在99.2%以上。
二、焊头设计:被低估的振幅均匀性指标
焊头(Horn)是决定焊接区域能量分布的直接部件。行业内常用钛合金TC4或7075铝合金制作焊头,但材料选择只是起点。以某医疗输液袋接口焊接为例,焊头端面振幅不均匀度超过15%时,袋体微漏率从0.3%上升至2.7%。通过有限元模态分析优化焊头槽型与节点位置后,振幅不均匀度可压缩至6%以内。
- 频率匹配:焊头谐振频率需与换能器-变幅杆组件一致,偏差控制在±50Hz内;
- 振幅输出:20kHz机型典型振幅为15~25μm,40kHz机型为5~12μm;
- 表面处理:焊头接触面需做硬质阳极氧化或镀铬,降低磨损导致的能量衰减。
三、产线适配:从单机到全自动清洗与焊接集成
在精密注塑件焊接前,工件表面常残留脱模剂与粉尘,直接影响焊接结合力。将超声波清洗槽或全自动清洗机与超声波塑料焊接机组成联线,已成为汽车滤清器、连接器等产线的标准配置。某张家港电子连接器企业将全自动清洗机与四工位焊接转盘集成后,焊接拉拔力从平均42N提升至58N,不良率下降1.8个百分点。
这类集成方案对工业超声波清洗设备的水路洁净度、烘干效率和节拍同步性提出更高要求。工业清洗设备厂家需在清洗线设计阶段就与焊接工艺参数对齐,避免因工件残留水分导致焊接界面气孔。
四、价格构成与选型建议
超声波焊接机价格差异主要来自功率等级、频率精度、控制系统和自动化程度。一台标准20kHz、2000W手持式焊接机市场价约在1.2万~2.5万元;带伺服压装和力位移监控的全自动机型可达8万~20万元。建议企业按以下顺序评估:
- 明确焊接材料(ABS、PC、PP、尼龙等)与焊线结构;
- 核算单件焊接节拍与年产能,确定自动化等级;
- 要求供应商提供换能器阻抗测试报告与焊头模态分析报告;
- 考察其在工业清洗设备与焊接联线方面的集成案例。
超声波塑料焊接机的技术门槛不在单一部件,而在发生器、换能器、焊头与工装之间的系统匹配。对于追求焊接良率与产线稳定性的制造企业,选择具备换能器自制能力和清洗-焊接联线经验的供应商,往往比单纯比价更具长期价值。